
 CN
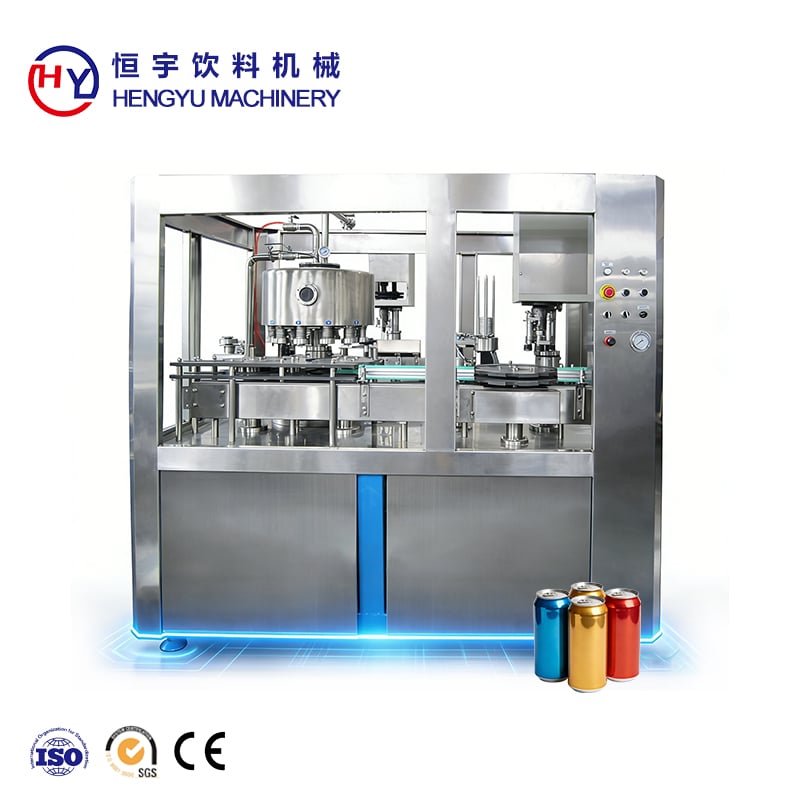
آمپر دستگاه چسباندن کان زیرساخت حیاتی در تأسیسات فرآوری نوشیدنیها و مواد غذایی است. هنگامی که دستگاه مهرکننده قوطیهای شما عملکرد ضعیفی داشته باشد، تولید کند میشود، کیفیت محصول کاهش مییابد و هزینهها به سرعت افزایش مییابند. بیشتر اپراتورها در طول فرآیند کار با مشکلاتی مانند شکست مهر، نشت قوطیها یا عدم تراز بودن قطعات روبهرو میشوند. درک نحوه عیبیابی سریع این مشکلات میتواند زمان ایستکاری را به حداقل برساند و یکپارچگی محصول را حفظ کند. این راهنما شما را از طریق شایعترین خرابیهای دستگاه مهرکننده قوطیها هدایت میکند و گامهای تشخیصی عملیای را ارائه میدهد تا عملکرد بهینه دستگاه بازگردانده شود.
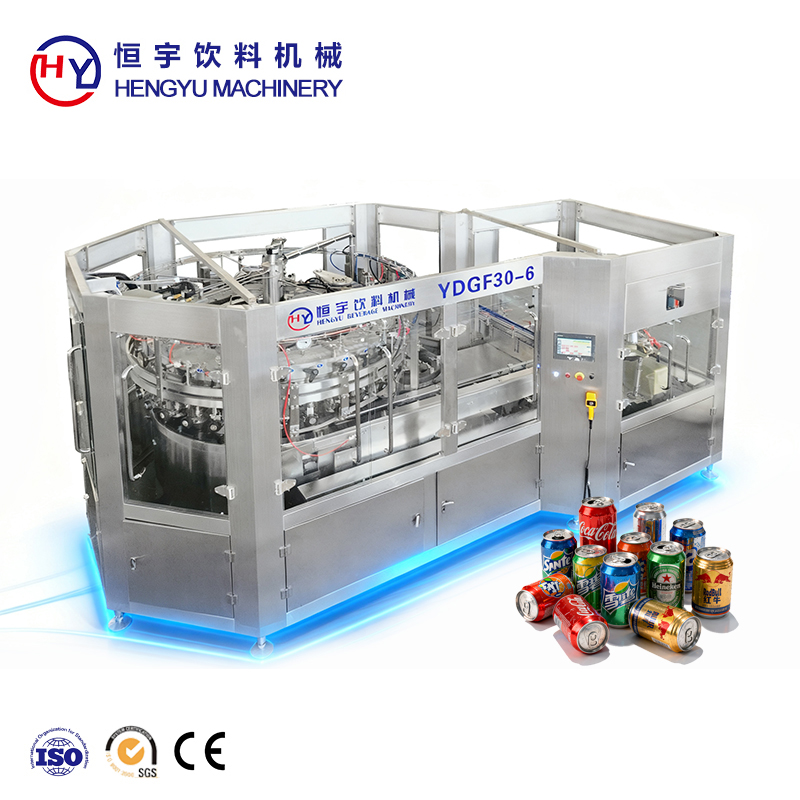
هر دستگاه درزبندی قوطی به اجزای مکانیکی و پنوماتیکی دقیقی که بهصورت هماهنگ کار میکنند، وابسته است. حتی انحرافات جزئی در فشار، دما یا سایش اجزا میتواند باعث بروز مشکلات زنجیرهای شود. اپراتورهایی که روال سیستماتیک عیبیابی را توسعه میدهند، مسائل را زودتر شناسایی میکنند، آسیبهای ثانویه را جلوگیری مینمایند و کیفیت ثابت درزها را حفظ میکنند. توانایی شناسایی علل اصلی، دستگاه درزبندی قوطی شما را از منبعی برای ناراحتی به همکاری قابلاطمینان در تولید تبدیل میکند.
شایعترین خرابیهای درز در دستگاههای درزبندی قوطی و تشخیص آنها
شناسایی درزهای نشتیدار در دستگاه درزبندی قوطی شما
درزهای نشتکننده شایعترین مشکل دستگاه بستن قوطیها هستند. قوطیهای نشتکننده بلافاصله در خطوط تولید یا حین بازرسیهای کیفیت ظاهر میشوند و نشاندهندهٔ تشکیل نشدن صحیح درز هستند. هنگام بازرسی دستگاه بستن قوطیها برای نشت، برجستگی درز را از نظر بصری برای ترکخوردگی، بستهنشدن کامل یا جدایی بررسی کنید. درز ضعیف اغلب نشاندهندهٔ فشار بستن ناکافی، تنظیم نادرست قالب یا آلودگی سطوح بستن است. برای تشخیص علت اصلی در دستگاه بستن قوطیهای شما، فشار را بهصورت تدریجی پنج درصد افزایش داده و یک دستهٔ آزمایشی اجرا کنید. اگر نشت متوقف شد، مشکل مربوط به فشار است. اگر نشت ادامه یافت، مشکل ناشی از سایش مکانیکی یا عدم تراز بودن اجزا در دستگاه بستن قوطیهای شماست.
تشخیص عدم تراز بودن و درزهای بیضوی
درزبندیهای بیرونازمرکز یا غیرمتمرکز نشاندهندهٔ این است که دستگاه درزبندی قوطیهای شما، قوطیها را نسبت به قالبهای درزبندی بهدرستی موقعیتیابی نمیکند. این عدم ترازبندی منجر به توزیع نامتعادل فشار و ایجاد نقاط ضعیف در درز میشود. چنگک یا مکانیزم موقعیتیابی دستگاه درزبندی قوطی خود را بازرسی کنید تا اطمینان حاصل کنید که قوطیها پیش از آغاز فرآیند درزبندی کاملاً در مرکز قرار گرفتهاند. یک آزمون تشخیصی ساده شامل عبور دادن سه قوطی پشتسرهم از دستگاه درزبندی قوطی و علامتگذاری دقیق محل درز روی هر قوطی است. اگر این علامتها جابهجا شوند، یا سیستم تغذیه و یا سر درزبندی نیازمند تنظیم مجدد است. عدم ترازبندی در دستگاه درزبندی قوطی اغلب ناشی از سایش ریلهای راهنما، شلشدن پیچهای بلبرینگ یا وجود آلودگی در داخل پوشش موقعیتیابی است.
نگهداری و عیبیابی سطح اجزا برای دستگاه درزبندی قوطی شما
بررسی قالبهای درزبندی و واشرهای لاستیکی در دستگاه درزبندی قوطی شما
قالبهای آببندی و واشرهای لاستیکی هستهٔ هر دستگاه آببندی قوطیاند. با گذشت زمان، قالبها صاف میشوند، واشرها سفت یا ترکخورده میشوند و سطوح آنها باقیماندههایی را جمع میکنند. برای بازرسی قالبهای دستگاه آببندی قوطیتان، طبق دستورالعمل سازنده بهدقت آنها را خارج کنید و سطح آببندی را در نور روشن بررسی نمایید. به دنبال نقاط صاف، خطهای اسیبدیده یا الگوهای سایش پیدا شده در سطح باشید. یک قالب فرسوده هنگام آزمون توزیع نامتعادل فشار را نشان میدهد. قالبها را طبق برنامهٔ نگهداری تعویض کنید یا در صورتی که انحراف از صافی سطح از حد مجاز فراتر رود، بلافاصله آنها را عوض نمایید. واشرهای لاستیکی دستگاه آببندی قوطیتان باید انعطافپذیر باشند و هنگام فشار دادن هیچ فرورفتگی قابلمشاهدهای ایجاد نکنند؛ واشرهای سفت یا ترکخورده باید تعویض شوند تا قابلیت آببندی دوباره بازیابی شود.
تشخیص مشکلات سیستم فشار و پنوماتیک دستگاه آببندی قوطیتان
کمبود فشار، شایعترین دلیل تولید درزبندیهای ضعیف توسط دستگاه درزبندی قوطی است. ابتدا تنظیمات رگولاتور دستگاه درزبندی قوطی خود را بررسی کنید تا اطمینان حاصل شود که با مشخصات ذکرشده در راهنمای کاربر همخوانی دارد. سپس یک مانومتر کالیبرهشده را به پورت آزمایش متصل کرده و اطمینان حاصل کنید که فشار واقعی با نمایشگر رگولاتور مطابقت دارد؛ زیرا انحراف رگولاتور یا خرابی مانومتر میتواند منجر به تنظیمات نادرست شود. تمام لولههای پنوماتیک متصل به دستگاه درزبندی قوطی خود را با اعمال آب صابونی و مشاهده حبابها از نظر نشت بررسی کنید. نشت کند در خط تأمین، باعث افت تدریجی فشار در طول روند تولید میشود. هرگونه لوله یا اتصالی که آسیب دیده باشد را جایگزین کنید. اگر فشار ثابت بماند اما درزبندیها همچنان ناموفق باشند، ممکن است پیستون پنوماتیک سر درزبندی گیر کرده باشد که نیازمند تمیزکاری داخلی یا تعویض در دستگاه درزبندی قوطی شماست.
اقدامات پیشگیرانه و بهترین روشهای عملیاتی برای دستگاه درزبندی قوطی شما
تعیین برنامهای منظم برای پاکسازی و بازرسی دستگاه مهر و موم کنسرو
دستگاه مهر و موم کنسرو در بهترین حالت کار میکند وقتی که بقایای مواد یا لایههای خشکشده روی سطوح مهر نچسبند. هر روز این کار را انجام دهید: سطوح مهر، واشرها و قسمتهایی از دستگاه که با کنسرو تماس دارند را با پارچهای بدون پرز پاک کنید. هر هفته، سطوح مهر را از دستگاه مهر و موم کنسرو جدا کرده و آنها را در آب گرم یا حلال ملایمی برای حل کردن رسوبات سختتر غوطهور کنید. هر ماه، بازرسی کاملی از تمام اجزای مکانیکی، اتصالات پنوماتیک و تماسهای الکتریکی دستگاه مهر و موم کنسرو انجام دهید. بازرسی کنید که یاتاقانها شل نشده باشند، بولتها محکم باشند و واشرها سالم باشند. این رویکرد پیشگیرانه جلوی تبدیل مشکلات جزئی به خرابیهای اساسی را میگیرد.
شرایط محیطی و عملیاتی برای عملکرد بهینه دستگاه مهر و موم کنسرو
دما و رطوبت بر نحوهٔ عملکرد دستگاه درزبندی قوطیها تأثیر میگذارند. شرایط محیطی سرد، زمان پاسخدهی پنوماتیک را کند کرده و انعطافپذیری واشرها را کاهش میدهند و این امر احتمال ایجاد درزهای ضعیف را افزایش میدهد. اگر تسهیلات تولید شما گرمایش ندارند، قبل از آغاز تولید به دستگاه درزبندی قوطیها زمان اضافی برای گرمشدن بدهید. رطوبت بالا میتواند باعث زنگزدگی و خوردگی درون سیلندرهای پنوماتیک شود و به مرور زمان عملکرد دستگاه درزبندی قوطیها را کاهش دهد. یک دستگاه خشککننده را روی خط تأمین هوا نصب کنید تا رطوبت را قبل از ورود به دستگاه درزبندی قوطیها حذف کند. منطقهٔ تولید اطراف دستگاه درزبندی قوطیها را تمیز و آزاد از گرد و غبار نگه دارید، زیرا گرد و غبار میتواند قطعات دقیق را آسیب دهد. قطعات یدکی و قالبهای دستگاه درزبندی قوطیها را در کابینتی خشک و با کنترل دما نگهداری کنید تا وضعیت آنها حفظ شود.
پرسشهای متداول
علت شکستهای متقطع درز در دستگاه درزبندی قوطیها چیست؟
شکستهای متناوب معمولاً نشاندهندهی فشار نامنظم، تنظیمکنندهی معیوب یا پیستون پنوماتیک گیرکرده در دستگاه مهر و موم کنسرو هستند. ابتدا اطمینان حاصل کنید که تمام لولههای پنوماتیک از نشتی آزادند و تنظیمکننده تمیز است. سوپاپهای فرسودهای که فقط تحت بار بالا یا در دماهای خاصی عملکرد ضعیفی دارند، نیز باعث بروز مشکلات متناوب در دستگاه مهر و موم کنسرو میشوند. سوپاپها را تعویض کنید و پایداری فشار را در طول یک شیفت تولید کامل آزمایش کنید.
چگونه بفهمم زمان تعویض سوپاپهای مهر و موم در دستگاه مهر و موم کنسروی من فرا رسیده است؟
سوپاپهای مهر و موم دستگاه مهر و موم کنسروی خود را هنگامی تعویض کنید که لکههای صاف، شیارهای فرسودگی قابل مشاهده یا کاهش کیفیت مهر و موم علیرغم تنظیم فشار را مشاهده کنید. یک آزمایش ساده شامل نصب سوپاپهای جدید در دستگاه مهر و موم کنسرو و مقایسهی کیفیت مهر و موم با سوپاپهای قدیمی است؛ اگر سوپاپهای جدید بهطور چشمگیری نتایج را بهبود بخشند، سوپاپهای قدیمی فرسودهاند. اکثر سازندگان توصیه میکنند که سوپاپها را هر ۱۲ تا ۲۴ ماه یکبار، بسته به حجم تولید و ترکیب کنسروها، تعویض کنید.
آیا میتوانم با افزایش فشار به تنهایی دستگاه درببندی قوطیهای نشتیدار را تعمیر کنم؟
افزایش فشار ممکن است بهصورت موقت مشکلی را پنهان کند، اما این روش یک راهحل دائمی برای دستگاه درببندی قوطی نیست. فشار بیش از حد، سایش قالبها، واشرها و اجزای مکانیکی را تسریع میکند. همیشه ابتدا علت اصلی مشکل را تشخیص دهید—مانند عدم تراز بودن، سایش شدن قالبها یا آلودگی—و نه اینکه برای جبران آن تنها به تنظیم فشار اتکا کنید. پس از رفع مشکل اصلی در دستگاه درببندی قوطیتان، فشار را به مقدار مشخصشده توسط سازنده بازگردانید.