
 CN
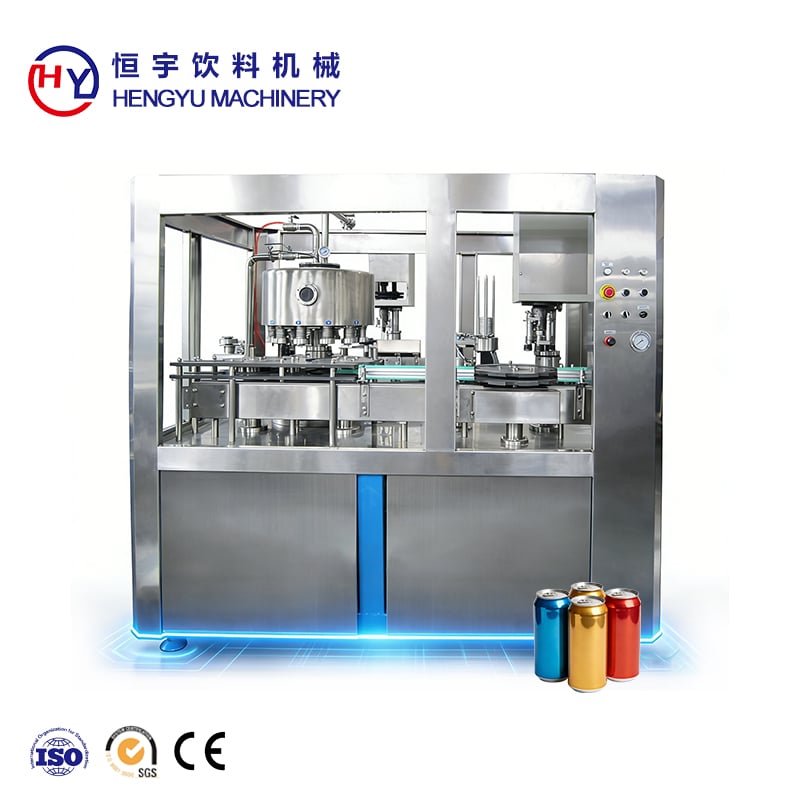
A kan-sälsningsmaskin är kritisk infrastruktur i anläggningar för dryckes- och livsmedelsbearbetning. När din burkförseglingmaskin presterar under förväntan saktas produktionen ner, kvaliteten försämras och kostnaderna stiger snabbt. De flesta operatörer stöter på förseglingsfel, läckande burkar eller justeringsproblem vid någon tidpunkt under drift. Att förstå hur man snabbt felsöker dessa problem kan minimera driftstopp och skydda produktens integritet. Den här handboken går igenom de vanligaste felen på burkförseglingmaskiner och ger praktiska diagnostiska steg för att återställa optimal prestanda.
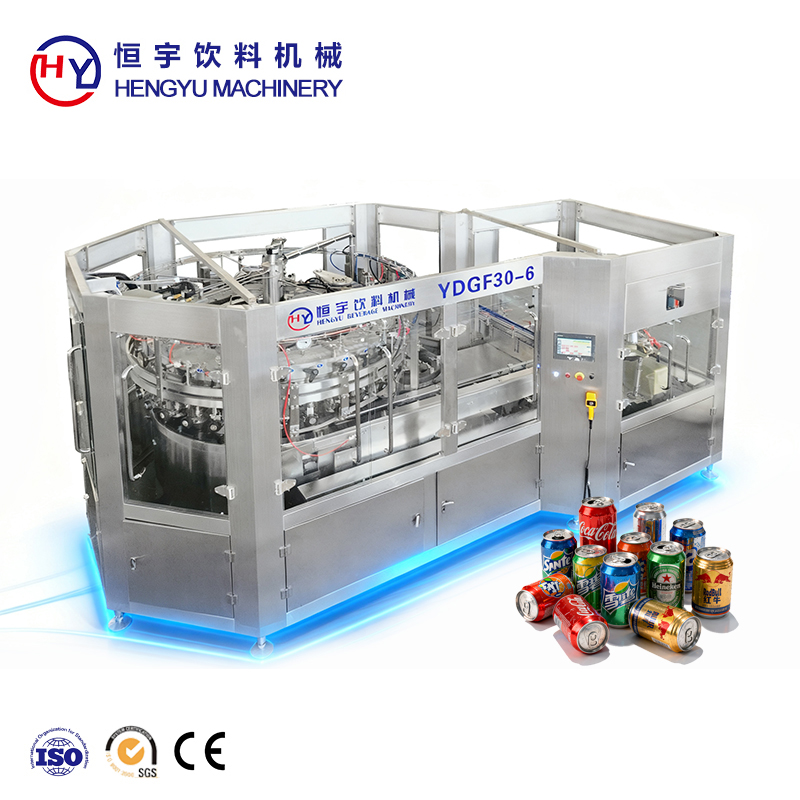
Varje burkförseglingsmaskin är beroende av exakta mekaniska och pneumatiska komponenter som arbetar i samklang. Redan små avvikelser i tryck, temperatur eller slitage på komponenter kan utlösa en kedjereaktion av problem. Operatörer som utvecklar en systematisk felsökningsrutin upptäcker problem tidigt, förhindrar sekundär skada och säkerställer konsekvent förseglingskvalitet. Förmågan att identifiera grundorsaker omvandlar din burkförseglingsmaskin från en källa till frustration till en pålitlig produktionspartner.
Vanliga förseglingsfel hos burkförseglingsmaskiner och deras diagnostik
Identifiering av läckande förseglingar i din burkförseglingsmaskin
Läckande förseglingar är det mest synliga problemet med burkförseglingsmaskiner. En läckande burk upptäcks omedelbart på produktionslinjerna eller under kvalitetskontroller, vilket signalerar att förseglingen inte bildats korrekt. Vid inspektion av en burkförseglingsmaskin för läckor bör du visuellt undersöka förseglingsranden efter sprickor, ofullständig stängning eller separation. En svag försegling indikerar ofta otillräckligt förseglingstryck, felaktig diesjustering eller smutsiga förseglytor. För att diagnostisera den underliggande orsaken i din burkförseglingsmaskin ökar du trycket stegvis med fem procent och kör en provbatch. Om läckorna upphör är problemet tryckrelaterat. Om läckorna fortsätter beror problemet på mekanisk slitage eller komponentfeljustering i din burkförseglingsmaskin.
Upptäcka feljustering och excentriska förseglingar
Excentriska eller förskjutna förseglingar indikerar att din burkförseglingsmaskin inte positionerar burkarna korrekt i förhållande till förseglingsdödarna. Denna feljustering orsakar en ojämn tryckfördelning och svaga ställen i förseglingen. Granska chucken eller positionsmechanismen på din burkförseglingsmaskin för att säkerställa att burkarna sitter exakt centrerat innan förseglingen påbörjas. Ett enkelt diagnostiskt test innebär att köra tre på varandra följande burkar genom din burkförseglingsmaskin och markera exakt var förseglingen ligger på varje burk. Om markeringarna förskjuts i position kräver antingen försystemet eller förseglingshuvudet kalibrering. Feljustering i en burkförseglingsmaskin beror ofta på slitna guideskinner, lösa lagrbultar eller smuts i positionsgehåset.
Underhåll och felsökning på komponentnivå för din burkförseglingsmaskin
Kontrollera förseglingsdödar och gummipackningar i din burkförseglingsmaskin
Tätningsskivorna och gummitytningarna är hjärtat i varje burktätningmaskin. Med tiden slits skivorna av, tytningarna blir hårda eller spricker, och deras ytor ansamlar avlagringar. För att undersöka skivorna i din burktätningmaskin ska du försiktigt ta bort dem enligt tillverkarens anvisningar och granska tätningsoverytan under stark belysning. Sök efter platta fläckar, repor eller synliga slitage mönster. En sliten skiva visar ojämn tryckfördelning vid provning. Byt ut skivor enligt underhållsschemat eller omedelbart om ytplanheten överskrider toleransen. Gummitytningarna i din burktätningmaskin bör kännas mjuka och lämna ingen synlig indentering när de trycks på; hårda eller spruckna tytningar måste bytas ut för att återställa tätningens pålitlighet.
Tryck- och pneumatsk systemdiagnostik för din burktätningmaskin
Otillräckligt tryck är den vanligaste orsaken till att en burkförseglingmaskin ger svaga förseglingar. Börja med att kontrollera reglerarinställningen på din burkförseglingmaskin för att säkerställa att den stämmer överens med specifikationen i bruksanvisningen. Anslut sedan en kalibrerad tryckmätare till testuttaget och verifiera att det verkliga trycket stämmer överens med visningen på regleraren; reglerardrift eller en defekt mätare kan leda till felaktiga justeringar. Undersök alla pneumatiska ledningar som är anslutna till din burkförseglingmaskin efter läckage genom att applicera tvålhaltig vätska och leta efter bubblor. Ett långsamt läckage i försörjningsledningen orsakar gradvis tryckförlust under produktion. Byt ut all skadad slang eller fästdelar. Om trycket förblir stabilt men förseglingarna fortfarande misslyckas kan den pneumatiska kolven i förseglingshuvudet fastna, vilket kräver inre rengöring eller utbyte i din burkförseglingmaskin.
Förhindrande åtgärder och operativa bästa praxis för din burkförseglingmaskin
Upprätta ett regelbundet schema för rengöring och inspektion av din burkförseglingmaskin
En burkförseglingmaskin fungerar bäst när rester och torkat produkt inte samlas på förseglingsytorna. Inför en daglig rengöringsrutin som inkluderar att torka förseglingsdies, packningar och ytor som kommer i kontakt med burkar med en fläskfri duk. En gång i veckan ska du ta bort förseglingsdies från din burkförseglingmaskin och blötlägga dem i varmt vatten eller en mild lösningsmedel för att lösa upp envisa avlagringar. En gång i månaden ska du utföra en fullständig visuell inspektion av alla mekaniska komponenter, pneumatiska anslutningar och elektriska kontakter på din burkförseglingmaskin. Kontrollera ledburkens spel, skruftätheten och tätheten hos packningarna. Detta proaktiva tillvägagångssätt för din burkförseglingmaskin förhindrar att mindre problem eskalerar till större fel.
Miljö- och driftförhållanden för optimal prestanda hos burkförseglingmaskin
Temperatur och luftfuktighet påverkar hur din burkförseglingsmaskin fungerar. Kalla omgivningsförhållanden saktar ner pneumatisk respons tid och minskar packningens flexibilitet, vilket ökar risken för svaga förseglingar. Om din produktionsanläggning inte är uppvärmd bör du ge burkförseglingsmaskinen extra uppvärmningstid innan produktionen påbörjas. Hög luftfuktighet kan orsaka rost och korrosion inuti pneumatiska cylindrar, vilket försämrar burkförseglingsmaskinens prestanda med tiden. Installera en lufttorkare på din luftförsörjningsledning för att ta bort fukt innan den når din burkförseglingsmaskin. Håll produktionsområdet runt din burkförseglingsmaskin rent och fritt från damm, eftersom damm kan skada precisionskomponenter. Förvara reservdelar och stansverktyg för din burkförseglingsmaskin i ett torrt, temperaturreglerat skåp för att bevara deras skick.
Vanliga frågor
Vad orsakar intermittenta förseglingsfel i en burkförseglingsmaskin?
Oregelbundna fel pekar vanligtvis på ojämn trycknivå, en defekt reglerventil eller en klibbande pneumatisk kolvmekanism i din burkförseglingsmaskin. Börja med att kontrollera att alla pneumatiska ledningar är täta och att reglerventilen är ren. Slitna stämplar som endast ger fel vid hög belastning eller vid vissa temperaturer kan också orsaka oregelbundna problem med din burkförseglingsmaskin. Byt ut stämplarna och testa tryckstabiliteten under en full produktionsskift.
Hur vet jag när jag ska byta ut förseglingsstämplar på min burkförseglingsmaskin?
Byt ut förseglingsstämplar på din burkförseglingsmaskin när du observerar platta ytor, synliga slitagefåror eller när förseglingens kvalitet försämrats trots justeringar av trycket. Ett enkelt test innebär att prova nya stämplar på din burkförseglingsmaskin och jämföra förseglingens kvalitet; om de nya stämplarna ger ett markant bättre resultat är de gamla slitna. De flesta tillverkare rekommenderar att byta stämplar vart 12–24 månad beroende på produktionsvolymen och burkens material.
Kan jag åtgärda en läckande burkförseglingsmaskin genom att endast öka trycket?
Ökad trycknivå kan tillfälligt dölja ett problem, men det är inte en permanent lösning för en burkförseglingsmaskin. För högt tryck förvärrar slitage på stämplar, packningar och mekaniska komponenter. Diagnosera alltid orsaken till felet först – till exempel feljustering, slitna stämplar eller föroreningar – i stället för att förlita sig på justering av trycket som kompensation. När det underliggande problemet med din burkförseglingsmaskin är löst ska trycket återställas till tillverkarens specifikation.