
 Çin
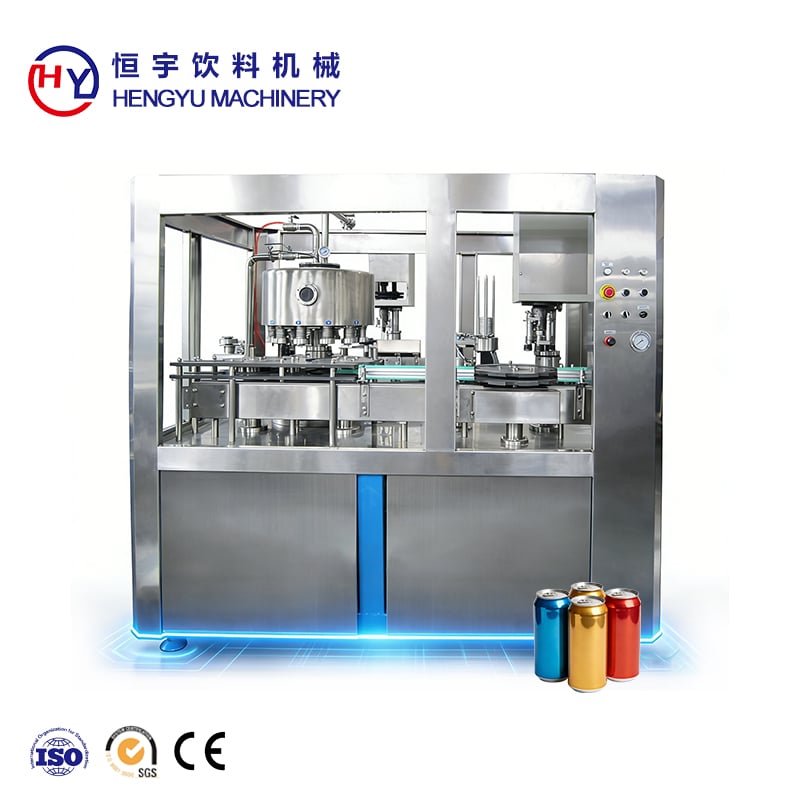
Bir kanisterleme makinesi içecek ve gıda işleme tesislerinde kritik altyapı unsuru durumundadır. Kavanoz mühürleme makineniz yeterince verimli çalışmıyorsa üretim yavaşlar, kalite düşer ve maliyetler hızla artar. Çoğu operatör, çalışma sırasında bir noktada mühürleme arızaları, sızdıran kavanozlar veya hizalama sorunları ile karşılaşır. Bu sorunları hızlıca giderme yöntemlerini bilmek, duruş sürelerini en aza indirmenize ve ürün bütünlüğünü korumanıza yardımcı olur. Bu kılavuz, en yaygın kavanoz mühürleme makinesi arızalarını ele alır ve optimal performansı geri kazanmanız için uygulanabilir tanısal adımlar sunar.
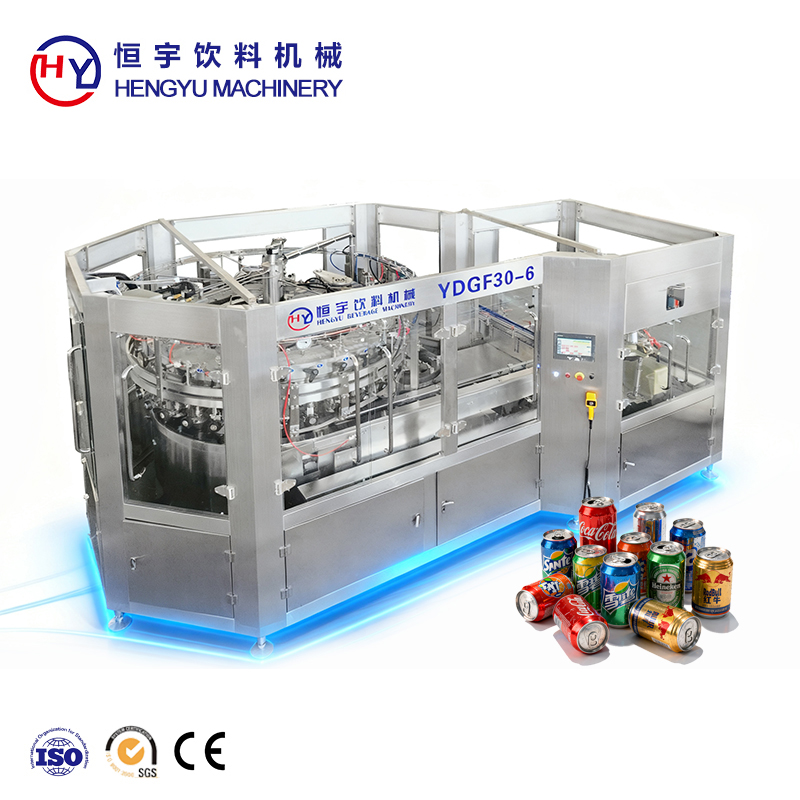
Her konserve mühürleme makinesi, uyum içinde çalışan hassas mekanik ve pnömatik bileşenlere dayanır. Basınç, sıcaklık veya bileşen aşınması gibi küçük sapmalar bile zincirleme sorunlara neden olabilir. Operatörler, sistematik bir sorun giderme rutini geliştirerek sorunları erken tespit eder, ikincil hasarları önler ve tutarlı mühür kalitesini korur. Kök nedenleri belirleme yeteneği, konserve mühürleme makinenizi hayal kırıklığı kaynağından güvenilir bir üretim ortağına dönüştürür.
Yaygın Konserve Mühürleme Makinesi Mühür Arızaları ve Teşhisi
Konserve Mühürleme Makinenizde Sızdıran Mühürleri Belirleme
Sızdıran contalar, kutu kapama makinelerinde en belirgin sorundur. Sızdıran bir kutu, üretim hatlarında veya kalite kontrolü sırasında hemen görünür ve conta düzgün şekilde oluşmadığını gösterir. Bir kutu kapama makinesinde sızıntı tespit ederken, çatlaklar, eksik kapanma veya ayrılma gibi durumları gözlemlemek için conta kabartısını görsel olarak kontrol edin. Zayıf bir conta, genellikle yetersiz kapama basıncını, yanlış kalıp hizalamasını veya kirli kapama yüzeylerini işaret eder. Kutu kapama makinenizdeki temel sorunu teşhis etmek için basıncı %5 oranında kademeli olarak artırın ve bir test partisi çalıştırın. Eğer sızıntılar durursa, sorun basıncıyla ilgilidir. Eğer sızıntılar devam ederse, sorun makinenizin mekanik aşınması veya bileşenlerinin yanlış hizalanmasıyla ilgilidir.
Hizalama Hatası ve Merkezden Uzakta Oluşan Contaların Tespiti
Eksantrik veya merkezden kaymış contalar, kutu mühürleme makinenizin kutuları mühürleme kalıplarına göre doğru konumlandırmadığını gösterir. Bu hizalama hatası, basınç dağılımında dengesizlik ve mühürde zayıf noktalar oluşmasına neden olur. Kutu mühürleme makinenizin pense veya konumlandırma mekanizmasını inceleyerek, mühürleme işlemine başlamadan önce kutuların tam olarak merkezde oturduğunu doğrulayın. Basit bir tanı testi olarak, kutu mühürleme makinenizden üç adet kutuyu art arda geçirin ve her birinde mühürün tam konumunu işaretleyin. İşaretlerin konumu değişiyorsa, besleme sistemi ya da mühürleme başlığı kalibre edilmelidir. Kutu mühürleme makinesindeki hizalama hatası genellikle aşınmış kılavuz raylardan, gevşek yatak cıvatalarından veya konumlandırma muhafazasının içindeki yabancı maddelerden kaynaklanır.
Kutu Mühürleme Makineniz İçin Bakım ve Bileşen Düzeyinde Sorun Giderme
Kutu Mühürleme Makinenizdeki Mühürleme Kalıpları ve Kauçuk Contaların Kontrolü
Contur kalıpları ve kauçuk conta parçaları, herhangi bir kutu mühürleme makinesinin kalbidir. Zamanla kalıplar düzleşir, contalar sertleşir veya çatlar ve yüzeylerinde artıklar birikir. Kutu mühürleme makinenizin kalıplarını incelemek için üretici tarafından belirtilen prosedüre dikkatlice uyarak kalıpları çıkarın ve mühürleme yüzeyini parlak ışık altında inceleyin. Düz alanlar, çizikler veya görünür aşınma desenleri arayın. Aşınmış bir kalıp, test edildiğinde eşit olmayan basınç dağılımı gösterir. Kalıpları bakım programına göre değiştirin ya da yüzey düzgünlüğü toleransı aştığında hemen değiştirin. Kutu mühürleme makinenizdeki kauçuk contalar esnek olmalı ve bastırıldıklarında görünür bir iz bırakmamalıdır; sertleşmiş veya çatlamış contalar, mühürleme güvenilirliğini geri kazandırmak için mutlaka değiştirilmelidir.
Kutu Mühürleme Makinenizin Basınç ve Pnömatik Sistemi Tanısı
Yetersiz basınç, bir kutu mühürleme makinesinin zayıf mühürler üretmesine neden olan tek en yaygın nedendir. Öncelikle, operatör kılavuzundaki spesifikasyonla eşleştiğini doğrulamak için kutu mühürleme makinenizin regülatör ayarını kontrol edin. Ardından, kalibre edilmiş bir basınç ölçerini test bağlantı noktasına bağlayın ve gerçek basıncın regülatör ekranında gösterilen değerle eşleştiğini doğrulayın; regülatör kayması veya arızalı bir ölçer, yanlış ayarlamalara neden olabilir. Köpüklü su uygulayarak kutu mühürleme makinenize bağlı tüm pnömatik hatları sızıntı açısından inceleyin. Besleme hattındaki yavaş bir sızıntı, üretim süreçleri sırasında kademeli basınç kaybına neden olur. Hasarlı boruları veya bağlantı parçalarını değiştirin. Basınç sabit kalmasına rağmen mühürler yine de başarısız oluyorsa, mühürleme başlığındaki pnömatik piston sıkışmış olabilir; bu durumda kutu mühürleme makinenizin iç temizliği veya pistonun değiştirilmesi gerekir.
Kutu Mühürleme Makineniz İçin Önleyici Önlemler ve İşletimsel En İyi Uygulamalar
Kutu Mühürleme Makineniz İçin Düzenli Temizlik ve Denetim Programı Oluşturma
Kutu mühürleme makinesi, mühürleme yüzeylerinde kalıntı ve kurumuş ürün birikmediğinde en iyi şekilde çalışır. Mühürleme kalıplarını, conta lastiklerini ve kutu temas yüzeylerini tüysüz bir bezle silmeyi içeren günlük bir temizlik rutini uygulayın. Haftalık olarak mühürleme kalıplarını kutu mühürleme makinenizden çıkarın ve sert kalıntılara karşı ılık suya ya da hafif çözücüye batırın. Aylık olarak, kutu mühürleme makinenizin tüm mekanik bileşenlerini, pnömatik bağlantılarını ve elektrik kontaklarını kapsayan tam bir görsel denetim gerçekleştirin. Rulman boşluğunu, cıvata sıkılığını ve conta bütünlüğünü kontrol edin. Bu proaktif yaklaşım, küçük sorunların büyük arızalara dönüşmesini önler.
En İyi Kutu Mühürleme Makinesi Performansı İçin Çevresel ve Çalışma Koşulları
Sıcaklık ve nem, teneke mühürleme makinenizin işlevini etkiler. Soğuk ortam koşulları, pnömatik tepki süresini yavaşlatır ve conta esnekliğini azaltır; bu da zayıf mühürlerin oluşma olasılığını artırır. Üretim tesisiniz ısıtılmıyorsa, üretim başlamadan önce teneke mühürleme makinenize ekstra ısıtma süresi verin. Yüksek nem, pnömatik silindirlerin iç kısmında paslanmaya ve korozyona neden olabilir; bu da teneke mühürleme makinenizin zamanla performansını düşürür. Nemli havanın teneke mühürleme makinenize girmesini önlemek için hava besleme hattınıza bir kurutucu monte edin. Teneke mühürleme makinenizin çevresindeki üretim alanını temiz tutun ve tozdan arındırın; çünkü toz, hassas bileşenleri hasara uğratabilir. Yedek parçaları ve kalıpları, teneke mühürleme makineniz için kuru ve sıcaklık kontrollü bir dolapta saklayın; böylece durumlarını korursunuz.
SSS
Bir teneke mühürleme makinesinde aralıklı mühür başarısızlıklarına neden olan faktörler nelerdir?
Aralıklı arızalar genellikle tutarsız basınç, arızalı bir regülatör veya kutu mühürleme makinenizde takılan pnömatik pistonu gösterir. Öncelikle tüm pnömatik hatların sızdırmaz olduğundan ve regülatörün temiz olduğundan emin olun. Yüksek yük altında veya belirli sıcaklıklarda yalnızca başarısız olan aşınmış kalıplar da kutu mühürleme makinenizde aralıklı sorunlara neden olur. Kalıpları değiştirin ve tam bir üretim vardiya süresince basınç kararlılığını test edin.
Kutu mühürleme makinenizdeki mühürleme kalıplarını ne zaman değiştirmem gerekiyor?
Kutu mühürleme makinenizdeki mühürleme kalıplarını, düz alanlar, görünür aşınma olukları gözlemlediğinizde veya basınç ayarlarına rağmen mühür kalitesi kötüleştiğinde değiştirin. Basit bir test yöntemi olarak, kutu mühürleme makinenizde yeni kalıpları deneyip mühür kalitesini karşılaştırmak mümkündür; eğer yeni kalıplar sonuçlarda belirgin bir iyileşmeye neden oluyorsa, eski kalıplar aşınmıştır. Çoğu üretici, üretim hacmi ve kutu bileşimi bağlı olarak kalıpların her 12–24 ayda bir değiştirilmesini önerir.
Sızdıran bir kutu mühürleme makinesini yalnızca basıncı artırarak onarabilir miyim?
Basıncı artırmak sorunu geçici olarak gizleyebilir, ancak bu bir kutu mühürleme makinesi için kalıcı bir çözüm değildir. Aşırı basınç, kalıplar, conta ve mekanik bileşenler üzerinde aşınmayı hızlandırır. Her zaman temel nedeni—örneğin hizalama hatası, aşınmış kalıplar veya kirlilik—basınç ayarıyla telafi etmeye başvurmadan önce teşhis edin. Kutu mühürleme makinenizdeki temel sorun çözüldükten sonra basıncı üretici tarafından belirtilen değere geri alın.