
 CN
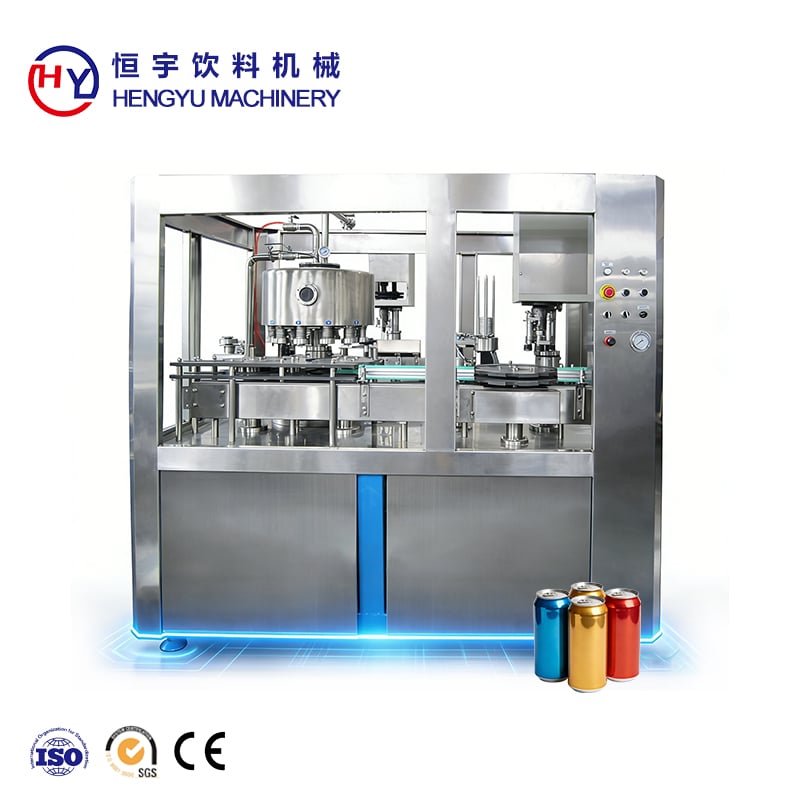
Một máy đóng hộp là cơ sở hạ tầng then chốt trong các cơ sở chế biến đồ uống và thực phẩm. Khi máy hàn nắp lon của bạn hoạt động kém hiệu quả, dây chuyền sản xuất chậm lại, chất lượng sản phẩm suy giảm và chi phí tăng nhanh. Phần lớn người vận hành đều từng gặp phải các sự cố như hàn không kín, lon bị rò rỉ hoặc lệch vị trí trong quá trình vận hành. Việc hiểu rõ cách chẩn đoán và xử lý những vấn đề này một cách nhanh chóng giúp giảm thiểu thời gian ngừng hoạt động và bảo vệ tính toàn vẹn của sản phẩm. Hướng dẫn này sẽ dẫn bạn qua các sự cố phổ biến nhất trên máy hàn nắp lon và cung cấp các bước chẩn đoán cụ thể nhằm khôi phục hiệu suất tối ưu.
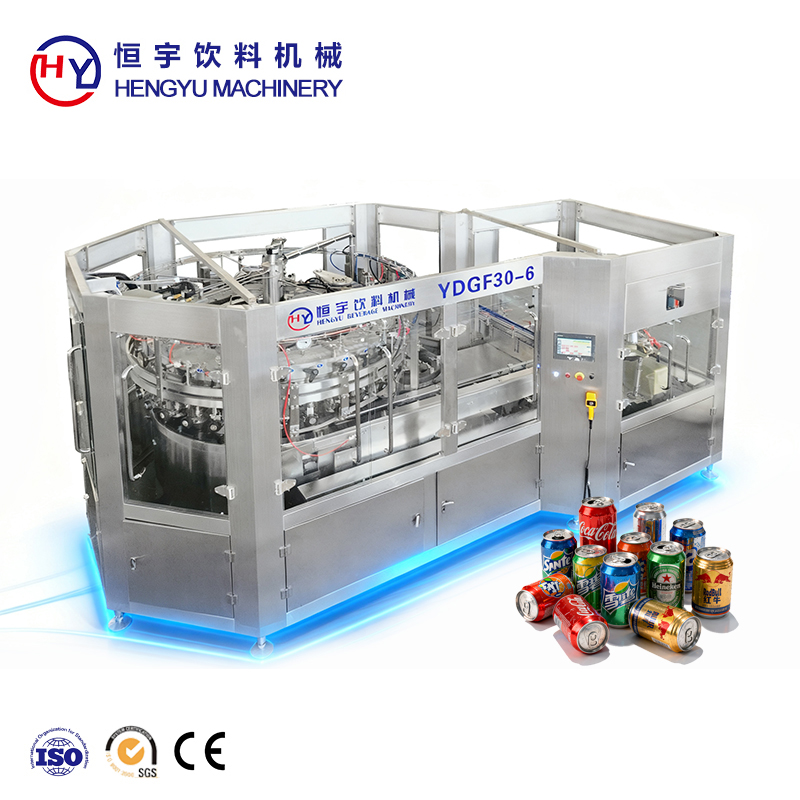
Mọi máy hàn nắp lon đều phụ thuộc vào các bộ phận cơ khí và khí nén chính xác hoạt động ăn khớp với nhau. Ngay cả những sai lệch nhỏ về áp suất, nhiệt độ hoặc mài mòn bộ phận cũng có thể gây ra chuỗi sự cố. Người vận hành xây dựng quy trình xử lý sự cố một cách hệ thống sẽ phát hiện vấn đề sớm, ngăn ngừa hư hỏng thứ cấp và duy trì chất lượng mối hàn ổn định. Khả năng xác định nguyên nhân gốc rễ biến máy hàn nắp lon của bạn từ một nguồn gây bực bội thành một đối tác sản xuất đáng tin cậy.
Các sự cố hàn nắp lon thường gặp trên máy hàn nắp lon và cách chẩn đoán
Xác định các mối hàn bị rò rỉ trên máy hàn nắp lon của bạn
Các gioăng bị rò rỉ là vấn đề dễ nhận thấy nhất trên máy đóng nắp lon. Một lon bị rò rỉ sẽ xuất hiện ngay lập tức trên dây chuyền sản xuất hoặc trong quá trình kiểm tra chất lượng, cho thấy mối hàn không được hình thành đúng cách. Khi kiểm tra máy đóng nắp lon để phát hiện rò rỉ, hãy quan sát trực quan phần gờ hàn nhằm tìm các vết nứt, tình trạng đóng không kín hoặc tách rời. Một mối hàn yếu thường cho thấy áp lực hàn không đủ, độ căn chỉnh khuôn không chính xác hoặc bề mặt hàn bị nhiễm bẩn. Để chẩn đoán nguyên nhân gốc rễ trên máy đóng nắp lon của bạn, hãy tăng dần áp lực theo từng mức 5 phần trăm và chạy một mẻ thử nghiệm. Nếu hiện tượng rò rỉ chấm dứt, vấn đề liên quan đến áp lực. Nếu hiện tượng rò rỉ vẫn tiếp diễn, nguyên nhân nằm ở sự mài mòn cơ học hoặc độ lệch căn chỉnh các bộ phận bên trong máy đóng nắp lon của bạn.
Phát hiện độ lệch và các mối hàn lệch tâm
Các vết niêm phong lệch tâm hoặc không nằm ở trung tâm cho thấy máy niêm phong lon của bạn không định vị lon đúng cách so với các khuôn niêm phong. Sự lệch hướng này gây ra sự phân bố áp lực không đều và các điểm yếu trên đường niêm phong. Hãy kiểm tra mâm cặp hoặc cơ cấu định vị của máy niêm phong lon để đảm bảo lon được đặt chính xác ở vị trí trung tâm trước khi bắt đầu quá trình niêm phong. Một phép kiểm tra chẩn đoán đơn giản là chạy ba lon liên tiếp qua máy niêm phong lon và đánh dấu chính xác vị trí đường niêm phong trên mỗi lon. Nếu các dấu đánh dấu thay đổi vị trí, hệ thống cấp liệu hoặc đầu niêm phong cần được hiệu chuẩn lại. Sự lệch hướng trong máy niêm phong lon thường bắt nguồn từ các thanh dẫn bị mòn, bu-lông ổ bi bị lỏng hoặc có dị vật bên trong vỏ bao cơ cấu định vị.
Bảo trì và gỡ lỗi ở cấp độ linh kiện cho máy niêm phong lon của bạn
Kiểm tra khuôn niêm phong và gioăng cao su trong máy niêm phong lon của bạn
Các khuôn kín và gioăng cao su là bộ phận cốt lõi của mọi máy kín lon. Theo thời gian, khuôn bị mài mòn phẳng, gioăng cứng lại hoặc nứt, đồng thời bề mặt chúng tích tụ cặn bẩn. Để kiểm tra khuôn kín của máy kín lon, hãy tháo chúng ra một cách cẩn thận theo quy trình do nhà sản xuất quy định và quan sát bề mặt kín dưới ánh sáng mạnh. Hãy tìm các vùng phẳng, các vết xước hoặc các mẫu mài mòn rõ ràng. Một khuôn bị mài mòn sẽ cho thấy sự phân bố áp lực không đều khi được kiểm tra. Hãy thay thế khuôn theo lịch bảo trì hoặc ngay lập tức nếu độ phẳng bề mặt vượt quá dung sai cho phép. Gioăng cao su trong máy kín lon của bạn phải có độ mềm dẻo tốt và không để lại vết lõm nào khi ấn vào; các gioăng bị cứng hoặc nứt cần được thay thế ngay để khôi phục độ tin cậy khi kín.
Chẩn đoán hệ thống áp lực và hệ thống khí nén cho máy kín lon của bạn
Áp suất không đủ là nguyên nhân phổ biến nhất khiến máy đóng nắp lon tạo ra các mối hàn yếu. Trước tiên, kiểm tra cài đặt bộ điều chỉnh áp suất trên máy đóng nắp lon của bạn để đảm bảo giá trị này phù hợp với thông số kỹ thuật trong sổ tay hướng dẫn vận hành. Tiếp theo, nối một đồng hồ đo áp suất đã hiệu chuẩn vào cổng kiểm tra và xác minh rằng áp suất thực tế khớp với giá trị hiển thị trên bộ điều chỉnh; sự trôi lệch của bộ điều chỉnh hoặc đồng hồ đo bị lỗi có thể dẫn đến điều chỉnh sai. Kiểm tra tất cả đường ống khí nén kết nối với máy đóng nắp lon bằng cách phun dung dịch xà phòng lên bề mặt và quan sát bọt khí. Một rò rỉ nhỏ ở đường cấp khí sẽ gây mất áp suất dần dần trong quá trình sản xuất. Thay thế mọi đoạn ống hoặc đầu nối bị hư hỏng. Nếu áp suất vẫn ổn định nhưng các mối hàn vẫn thất bại, piston khí nén của đầu hàn có thể bị kẹt, đòi hỏi phải vệ sinh bên trong hoặc thay thế bộ phận này trong máy đóng nắp lon của bạn.
Các biện pháp phòng ngừa và quy trình vận hành tối ưu cho máy đóng nắp lon của bạn
Thiết lập lịch trình làm sạch và kiểm tra định kỳ cho máy hàn kín lon của bạn
Máy hàn kín lon hoạt động hiệu quả nhất khi không có cặn bẩn hoặc sản phẩm khô tích tụ trên các bề mặt hàn kín. Thực hiện quy trình làm sạch hàng ngày, bao gồm lau sạch các khuôn hàn kín, gioăng cao su và các bề mặt tiếp xúc với lon bằng khăn không xơ. Hàng tuần, tháo các khuôn hàn kín ra khỏi máy hàn kín lon và ngâm trong nước ấm hoặc dung môi nhẹ để hòa tan các vết bám cứng đầu. Hàng tháng, tiến hành kiểm tra trực quan toàn bộ các bộ phận cơ khí, kết nối khí nén và điểm tiếp xúc điện trên máy hàn kín lon. Kiểm tra độ rơ của bạc đạn, độ siết của bu-lông và tính toàn vẹn của gioăng kín. Cách tiếp cận chủ động này đối với máy hàn kín lon giúp ngăn ngừa những sự cố nhỏ phát triển thành hỏng hóc nghiêm trọng.
Điều kiện môi trường và điều kiện vận hành để máy hàn kín lon hoạt động tối ưu
Nhiệt độ và độ ẩm ảnh hưởng đến cách máy đóng nắp lon của bạn hoạt động. Điều kiện môi trường lạnh làm chậm thời gian phản hồi của hệ thống khí nén và làm giảm độ linh hoạt của gioăng, khiến khả năng tạo ra mối hàn yếu tăng lên. Nếu cơ sở sản xuất của bạn không được sưởi ấm, hãy để máy đóng nắp lon khởi động thêm thời gian trước khi bắt đầu sản xuất. Độ ẩm cao có thể gây gỉ sét và ăn mòn bên trong các xi-lanh khí nén, làm suy giảm hiệu suất của máy đóng nắp lon theo thời gian. Hãy lắp bộ làm khô trên đường cấp khí để loại bỏ độ ẩm trước khi khí đi vào máy đóng nắp lon của bạn. Giữ khu vực sản xuất xung quanh máy đóng nắp lon sạch sẽ và không có bụi, vì bụi có thể làm hỏng các bộ phận chính xác. Bảo quản các bộ phận thay thế và khuôn cho máy đóng nắp lon trong tủ khô, có kiểm soát nhiệt độ để duy trì chất lượng.
Câu hỏi thường gặp
Nguyên nhân nào gây ra hiện tượng thất bại ngắt quãng của mối hàn trên máy đóng nắp lon?
Các sự cố xảy ra ngắt quãng thường cho thấy áp suất không ổn định, bộ điều chỉnh đang hỏng hoặc piston khí nén bị kẹt trên máy đóng nắp lon của bạn. Hãy bắt đầu bằng việc xác nhận rằng tất cả các đường ống khí nén đều không rò rỉ và bộ điều chỉnh đã được làm sạch. Các khuôn đóng nắp bị mòn—chỉ gặp sự cố khi chịu tải cao hoặc ở một số nhiệt độ nhất định—cũng sẽ gây ra các vấn đề ngắt quãng trên máy đóng nắp lon của bạn. Hãy thay thế các khuôn này và kiểm tra độ ổn định của áp suất trong suốt ca một sản xuất đầy đủ.
Làm thế nào để biết khi nào cần thay thế khuôn đóng nắp trên máy đóng nắp lon của tôi?
Hãy thay thế khuôn đóng nắp trên máy đóng nắp lon của bạn khi bạn quan sát thấy các vùng phẳng, các rãnh mòn rõ ràng hoặc khi chất lượng mối hàn giảm sút dù đã điều chỉnh áp suất. Một phép thử đơn giản là lắp khuôn mới vào máy đóng nắp lon và so sánh chất lượng mối hàn; nếu khuôn mới cải thiện đáng kể kết quả, thì các khuôn cũ đã bị mòn. Phần lớn nhà sản xuất khuyến nghị thay khuôn mỗi 12–24 tháng tùy theo khối lượng sản xuất và thành phần của lon.
Tôi có thể sửa máy hàn lon bị rò rỉ chỉ bằng cách tăng áp lực không?
Việc tăng áp lực có thể tạm thời che giấu vấn đề, nhưng không phải là giải pháp lâu dài cho máy hàn lon. Áp lực quá cao làm mòn nhanh các bộ phận như khuôn, gioăng cao su và các chi tiết cơ khí. Luôn luôn xác định nguyên nhân gốc rễ trước—ví dụ như lệch trục, khuôn mòn hoặc nhiễm bẩn—thay vì dựa vào việc điều chỉnh áp lực để bù trừ. Sau khi khắc phục xong nguyên nhân gốc gây sự cố trên máy hàn lon của bạn, hãy đưa áp lực về mức do nhà sản xuất quy định.