
 CN
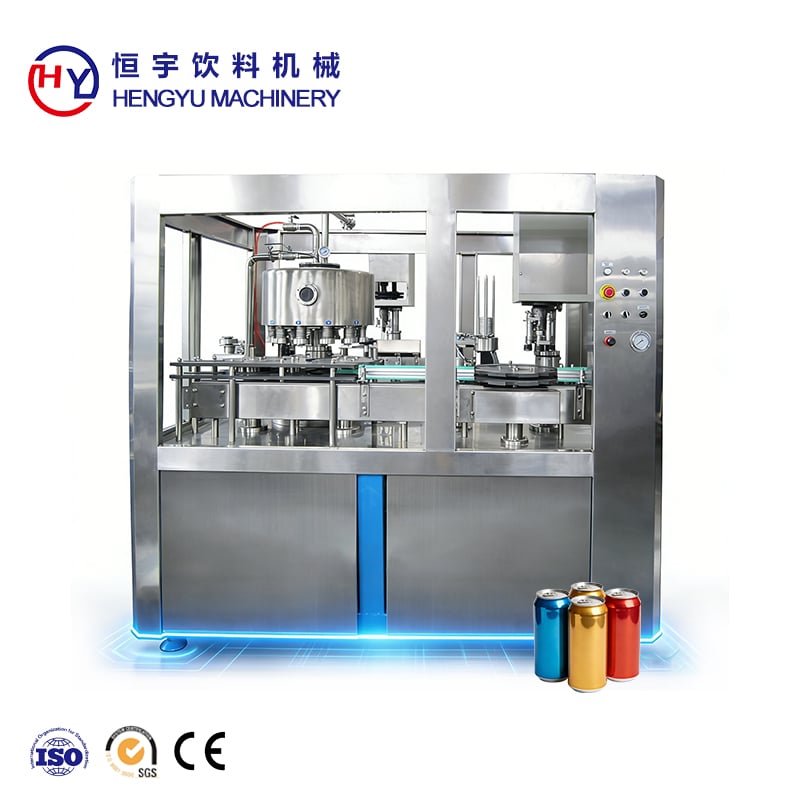
A tölkkyyn sulkeva kone on kriittistä infrastruktuuria juoma- ja elintarviketeollisuuden tuotantolaitoksissa. Kun tölkkien tiivistyskone ei toimi kunnolla, tuotanto hidastuu, laatu kärsii ja kustannukset nousevat nopeasti. Useimmat käyttäjät kohtaavat tiivistysten epäonnistumisia, vuotavia tölkkejä tai keskitysongelmia jossakin vaiheessa käyttöä. Näiden ongelmien nopea vianmääritys voi vähentää pysähtyneisyyttä ja suojata tuotteen laatuvaatimuksia. Tämä opas käy läpi yleisimmät tölkkien tiivistyskoneiden vioittumiset ja tarjoaa käytännöllisiä vianmääritysvaiheita optimaalisen suorituskyvyn palauttamiseksi.
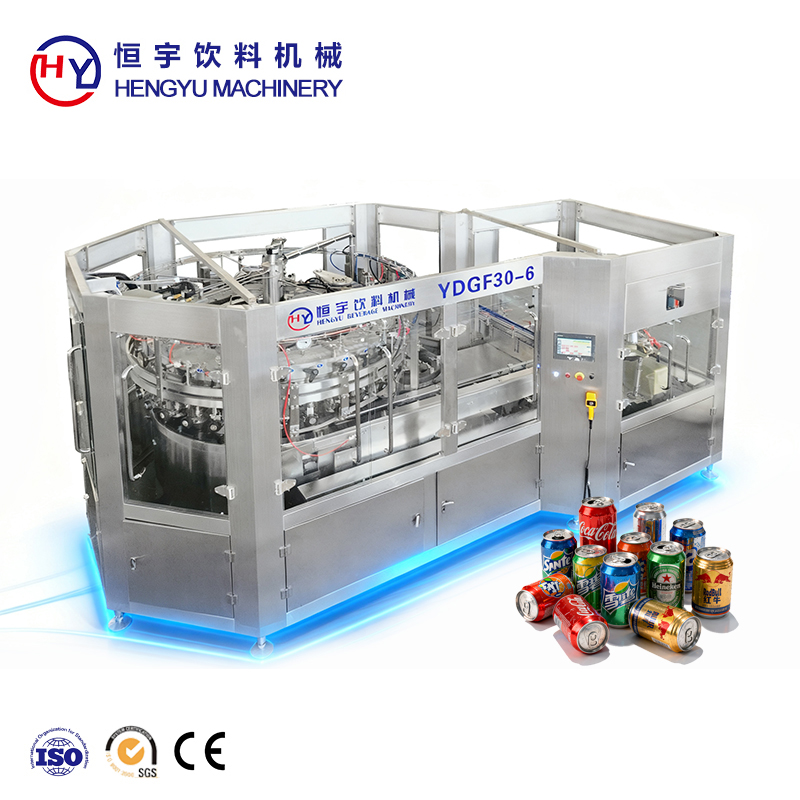
Jokainen tölkkien sulku kone perustuu tarkkoihin mekaanisiin ja paineilmaisia komponentteja käyttäviin osiin, jotka toimivat yhdessä. Jo pienet poikkeamat paineessa, lämpötilassa tai komponenttien kulumisessa voivat aiheuttaa ketjureaktioita. Operaattorit, jotka kehittävät systemaattisen vianetsintämenetelmän, havaitsevat ongelmat varhain, estävät toissijaisia vaurioita ja säilyttävät tasaisen sulkulaatun. Kyky tunnistaa ongelmien juurisyynä olevat syyt muuttaa tölkkien sulku koneesi turvallisesta tuotantokumppanista turhauttavaksi laitteeksi.
Yleisimmät tölkkien sulku koneen sulkuviat ja niiden diagnosointi
Levikyvän sulun tunnistaminen tölkkien sulku koneessasi
Tiukentumattomat tiivisteet ovat näkyvin ongelma tölkintäkoneissa. Vuotava tölkki havaitaan heti tuotantolinjoilla tai laadunvalvonnassa, mikä osoittaa, että tiivistys ei ole muodostunut oikein. Kun tarkastat tölkintäkonetta vuotojen varalta, tarkista visuaalisesti tiivistystiukennusreuna halkeamien, epätäydellisen sulkeutumisen tai erottumisen varalta. Heikko tiivistys viittaa usein riittämättömään tiivistyspaineeseen, väärään työkalujen sijoitukseen tai likaantuneisiin tiivistyspintoihin. Jotta voit diagnosoida ongelman juurisyyt tölkintäkoneessasi, lisää painetta vaiheittain viidellä prosentilla ja suorita testierä. Jos vuodot loppuvat, ongelma johtuu paineesta. Jos vuodot jatkuvat, ongelma johtuu mekaanisesta kulumasta tai komponenttien väärästä sijoituksesta tölkintäkoneessasi.
Epäsäännölisten ja epäkeskisten tiivistysten havaitseminen
Epäkeskiset tai keskittämättömät tiivistykset viittaavat siihen, että tölkkien tiivistyskoneesi ei aseta tölkkejä oikein tiivistystyökalujen suhteen. Tämä epälinjaus aiheuttaa epätasaisen painejakauman ja heikkoja kohtia tiivistyksessä. Tarkista tölkkien tiivistyskoneesi kiinnityspidin tai asettelumechanismi varmistaaksesi, että tölkit ovat täysin keskitettyinä ennen tiivistyksen aloittamista. Yksinkertainen diagnostinen testi on ajaa kolme peräkkäistä tölkkiä tölkkien tiivistyskoneessasi ja merkitä tarkka tiivistyspaikka jokaiseen. Jos merkit siirtyvät paikaltaan, joko syöttöjärjestelmä tai tiivistyspää vaatii kalibrointia. Epälinjaus tölkkien tiivistyskoneessa johtuu usein kuluneista ohjainrailoista, löysentyneistä laakeriruuvien muttereista tai likaa asettelukoteloissa.
Tölkkien tiivistyskoneen huolto ja komponenttitasoinen vianetsintä
Tiivistystyökalujen ja kumitiivistysten tarkistus tölkkien tiivistyskoneessasi
Tiivistysmuotit ja kumitiivisteet ovat mikä tahansa tölkkien tiivistyskoneen ydin. Ajan myötä muotit kuluvat tasaisiksi, tiivisteet kovettuvat tai halkeavat, ja niiden pinnat saastuvat jäämällä. Tarkistaaksesi tölkkien tiivistyskoneesi muotteja poista ne huolellisesti valmistajan ohjeiden mukaisesti ja tarkastele tiivistyspintaa kirkkaassa valossa. Etsi tasaisia kohtia, naarmuja tai näkyviä kuluma-alueita. Kulunut muotti osoittaa epätasaisen painejakauman testauksessa. Vaihda muotit huoltosuunnitelman mukaisesti tai välittömästi, jos pintatasaisuus ylittää sallitun toleranssin. Kumitiivisteet tölkkien tiivistyskoneessasi tulisi tuntua joustavilta ja ne eivät saa jättää näkyvää painaumaa, kun niitä painetaan; kovettuneet tai halkeilevat tiivisteet on vaihdettava takaisin luotettavan tiivistyksen saavuttamiseksi.
Paineen ja ilmapainejärjestelmän vianmääritys tölkkien tiivistyskoneellesi
Liian alhainen paine on yleisin syy siihen, miksi tölkkien sulku kone tuottaa heikkoja tiukkuuksia. Aloita tarkistamalla säätimen asetus tölkkien sulku koneessasi ja varmista, että se vastaa käyttöohjeen määrittämiä arvoja. Seuraavaksi liitä kalibroitu painemittari testiporttiin ja tarkista, että todellinen paine vastaa säätimen näyttöä; säätimen hajonta tai viallinen mittari voivat aiheuttaa virheellisiä säätöjä. Tarkasta kaikki tölkkien sulku koneeseen liitetyt pneumatiikkaputket vuotojen varalta levittämällä niille saippuavettä ja etsimällä kuplia. Hidas vuoto syöttöputkessa aiheuttaa hitaan painehäviön tuotantokierroksilla. Korvaa kaikki vaurioituneet putket tai liittimet. Jos paine pysyy vakiona, mutta tiukkukset epäonnistuvat silti, sulkuheadan pneumatiikkapiston saattaa olla tarttunut, mikä vaatii sisäisen puhdistuksen tai vaihdon tölkkien sulku koneessasi.
Ennaltaehkäisevät toimenpiteet ja käytännön parhaat menetelmät tölkkien sulku koneellesi
Kanansulkukoneen säännöllisen puhdistus- ja tarkastussuunnitelman laatiminen
Kanansulkukone toimii puhtaimmin, kun sulkualueille ei kerty päällystettä tai kuivunutta tuotetta. Käytä päivittäistä puhdistusrutiinia, joka sisältää sulkuvaakojen, tiivistepintojen ja kanan kosketuspintojen pyyhkimisen lintuvapaalla liinalla. Viikoittain irrota sulkuvaakat kanansulkukoneesta ja upota ne lämpimään veteen tai lievään liuottimeen poistaaksesi kovia saostumia. Kuukausittain suorita täydellinen visuaalinen tarkastus kaikista mekaanisista komponenteista, pneumaattisista liitännöistä ja sähköliitännöistä kanansulkukoneessa. Tarkista laakerien varrelle, ruuvien kiristyksen ja tiivisteen eheyden tila. Tämä ennakoiva lähestymistapa kanansulkukoneeseen estää pienet ongelmat kehittymästä vakaviksi vioiksi.
Ympäristö- ja käyttöolosuhteet kanansulkukoneen optimaalista suorituskykyä varten
Lämpötila ja kosteus vaikuttavat säilykepurkin sulkukoneen toimintaan. Kylmät ympäristöolosuhteet hidastavat pneumatiikan reagointiaikaa ja vähentävät tiivistimen joustavuutta, mikä lisää heikkojen tiivistysten todennäköisyyttä. Jos tuotantotilasi ei ole lämmitetty, anna säilykepurkin sulkukoneen lämmetä pidempään ennen tuotannon aloittamista. Korkea kosteus voi aiheuttaa ruostetta ja korroosiota pneumatiikkasylintereihin, mikä heikentää säilykepurkin sulkukoneen toimintaa ajan myötä. Asenna ilmanjakolinjaasi kuivain poistamaan kosteus ennen kuin se pääsee säilykepurkin sulkukoneeseen. Pidä säilykepurkin sulkukoneen ympäristö puhtaana ja pölyttömänä, sillä pöly voi vahingoittaa tarkkuuskomponentteja. Säilytä säilykepurkin sulkukoneen varaosat ja muottit kuivassa, lämpötilaltaan säädeltyssä kaapissa säilyttääksesi niiden kunnon.
Usein kysytyt kysymykset
Mitä aiheuttaa epäsäännöllisiä tiivistysvirheitä säilykepurkin sulkukoneessa?
Epäjatkuvat vioittumiset viittaavat yleensä epävakaaseen paineeseen, vialliseen säätimeen tai tarttuvan ilmapaineisesti toimivan pistonsiirtimen toimintahäiriöön tölkkien sulku- ja tiivistyskoneessasi. Aloita varmistamalla, että kaikki ilmaputket ovat tiukkoja eivätkä vuoda ja että säädin on puhdas. Kuluneet muotit, jotka epäonnistuvat vain korkeassa kuormituksessa tai tietyissä lämpötiloissa, aiheuttavat myös epäjatkuvia ongelmia tölkkien sulku- ja tiivistyskoneessasi. Vaihda muotit ja testaa paineen vakaus koko tuotantovuoron ajan.
Milloin minun tulisi vaihtaa tölkkien sulku- ja tiivistyskoneeni tiivistysmuotteja?
Vaihda tölkkien sulku- ja tiivistyskoneesi tiivistysmuotit, kun huomaat litteitä kohtia, näkyviä kuluma-uria tai kun tiivistyksen laatu heikkenee vaikka painetta säädettäisiinkin. Yksinkertainen testi on kokeilla uusia muotteja tölkkien sulku- ja tiivistyskoneessasi ja verrata tiivistyksen laatua; jos uudet muotit parantavat tuloksia merkittävästi, vanhat ovat kuluneet. Useimmat valmistajat suosittelevat muottien vaihtoa joka 12–24. kuukausi tuotantomäärän ja tölkkien koostumuksen mukaan.
Voinko korjata vuotavan puristuslaitteen lisäämällä pelkästään painetta?
Paineen lisääminen voi väliaikaisesti peittää ongelman, mutta se ei ole kestävä ratkaisu puristuslaitteelle. Liiallinen paine kiihdyttää kovien osien, tiivisteiden ja mekaanisten komponenttien kulumista. Diagnoosi on aina tehtävä ensin – esimerkiksi epäsuuntautuminen, kuluneet kovat osat tai saastuminen – eikä paineen säätöä pidä käyttää korvaavana toimenpiteenä. Kun puristuslaitteen perusongelma on ratkaistu, palauta paine valmistajan määrittämälle tasolle.